15038323776
微信同號,歡迎咨詢


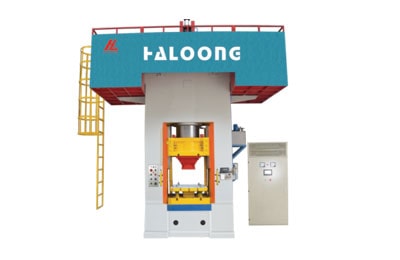
鎂磚是以高純度氧化鎂(MgO)為主要原料制成的高級耐火材料,廣泛應用于冶金、水泥、玻璃等行業的高溫窯爐內襯。在鎂磚的成型過程中,伺服螺旋壓力機因其高精度、高穩定性和可編程控制等優勢,成為提高坯體密度和成品率的關鍵設備。然而,鎂砂原料的特殊性(如高硬度、低塑性)對成型工藝提出了嚴格要求。本文將詳細探討伺服螺旋壓力機在鎂磚生產中的關鍵控制要點,以確保產品質量和生產效率。
鎂砂的顆粒級配直接影響坯體的密實度和強度。建議采用“三級配比”(粗、中、細顆粒混合),粗顆粒(1~3mm)占比40%~50%,中顆粒(0.1~1mm)占30%~40%,細粉(<0.1mm)占10%~20%,以確保良好的堆積密度和燒結性能。
結合劑通常采用鹵水(MgCl?溶液)或樹脂,添加量需精確控制(3%~5%)。
水分過高會導致粘模,過低則降低成型強度,建議控制在3%~5%范圍內,并保持混合均勻性。
預壓階段(排氣):低壓(10~30MPa)慢速下壓,排出坯體內空氣,防止氣孔缺陷。
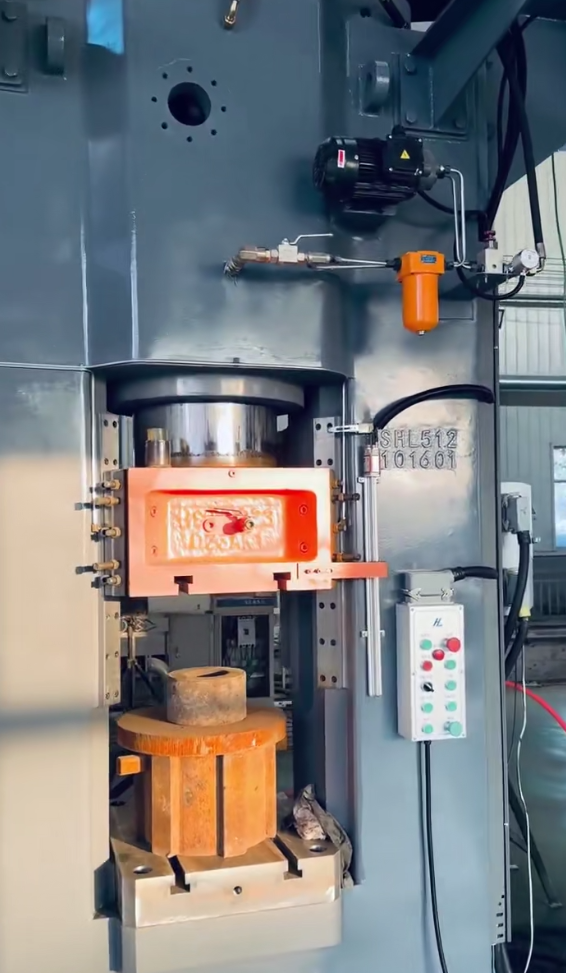
主壓階段(高壓成型):壓力提升至100~150MPa,確保坯體達到高密度(≥2.8 g/cm3)。
保壓階段(穩定結構):保持壓力2~3秒,減少彈性后效導致的微裂紋。
下壓速度宜緩(5~20mm/s),避免過快導致排氣不良。
回程速度可適當提高(30~50mm/s),以提高生產效率。
壓力波動需控制在±1%以內,確保每塊磚坯的密度一致性。
采用閉環控制系統,實時監測壓力與位移,異常時自動調整或停機。
鎂砂硬度高,模具需采用高耐磨材料(如SKD11、DC53等),并進行表面硬化處理(鍍鉻或滲氮),以延長使用壽命。
設計1°~3°的脫模斜度,減少脫模阻力。
使用石墨粉或專用脫模劑,防止粘模。
每班次生產后需清理模具殘留鎂砂,并檢查磨損情況,確保尺寸精度。
環境溫度建議20~30℃,濕度≤60%,防止原料吸潮或過快干燥。
成型后的坯體需避免劇烈振動,防止開裂。
定期潤滑螺旋傳動系統,檢查軸承、導軌磨損情況。
清理設備表面鎂砂粉塵,防止吸濕腐蝕。
坯體密度:≥2.8 g/cm3(通過稱重和尺寸計算)。
外觀檢查:無裂紋、缺角、分層等缺陷。
燒結性能:耐壓強度≥50MPa,顯氣孔率≤18%。
| 問題 | 可能原因 | 解決方案 |
|---|---|---|
| 粘模 | 水分過高或脫模劑不足 | 調整水分,增加脫模劑 |
| 裂紋 | 壓力曲線不合理或排氣不良 | 優化加壓曲線,延長保壓時間 |
| 尺寸偏差 | 模具磨損或壓力不均 | 更換模具,校準設備平行度 |
伺服螺旋壓力機在鎂磚生產中具有高精度、高效率的優勢,但需嚴格控制原料配比、壓力參數、模具狀態及操作環境,以確保坯體質量。通過優化工藝參數、加強設備維護和實時監測,可顯著提高鎂磚的成型合格率和產品性能,滿足高溫工業的應用需求。
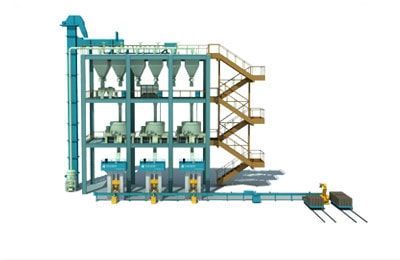
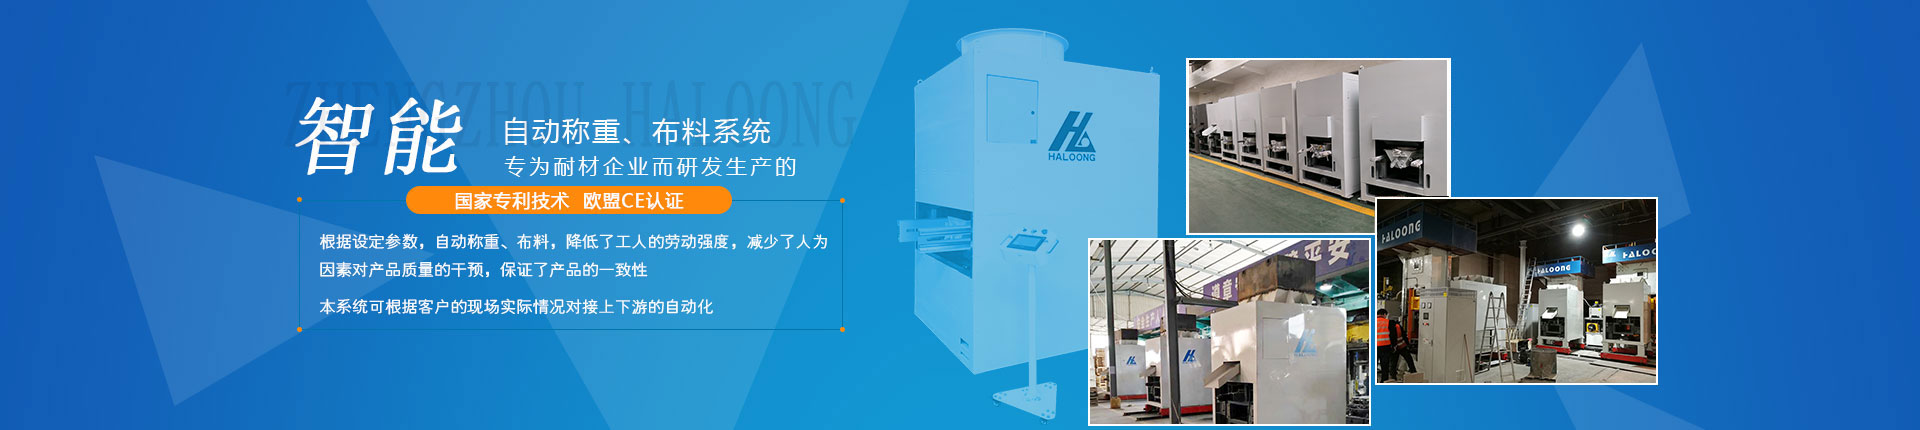
鄭州華隆機械制造有限公司,提供耐火磚全自動化生產線,包括:破碎系統、自動配料系統、自動混料系統、自動布料系統、自動成型系統、自動檢測、碼垛系統。可提供耐火磚新廠規劃和老廠改造方案,詳情咨詢電話:0371-60121717官方網址:http://www.rehouse.com.cn/
上一篇: 上一篇:全自動化生產線中的伺服螺旋壓力機:技術革新與生產效能提升 : 下一篇: 下一篇:家用爐火爐心大批量制造選用伺服螺旋壓力機的六大核心優勢
河南省 鄭州市?新密 開陽路南段60號
779364027
haloong@haloong.com
0371-60121717
 微信咨詢
 關注公眾號